木质手串车珠制作全流程:从开料打孔到逐级研磨抛光

制作一条圆润规整的木质手串,主要涉及选料下料、定位打孔、车削成圆、逐级打磨与穿绳成型等核心步骤。由于当前以图文形式呈现,无法提供具体的视频画面,以下按实际操作顺序列出完整的工艺要点与细节把控规范。
一、工具与材料准备 加工前需备齐原料木块、台钻或台式车珠机、不同规格的打孔钻针、佛珠车刀或定型磨头,以及自低目数至高目数的砂纸(常见为120目、240目、400目、800目、1500目、3000目及以上)。操作时需佩戴防尘口罩与护目镜,避免粉尘吸入与碎屑飞溅。
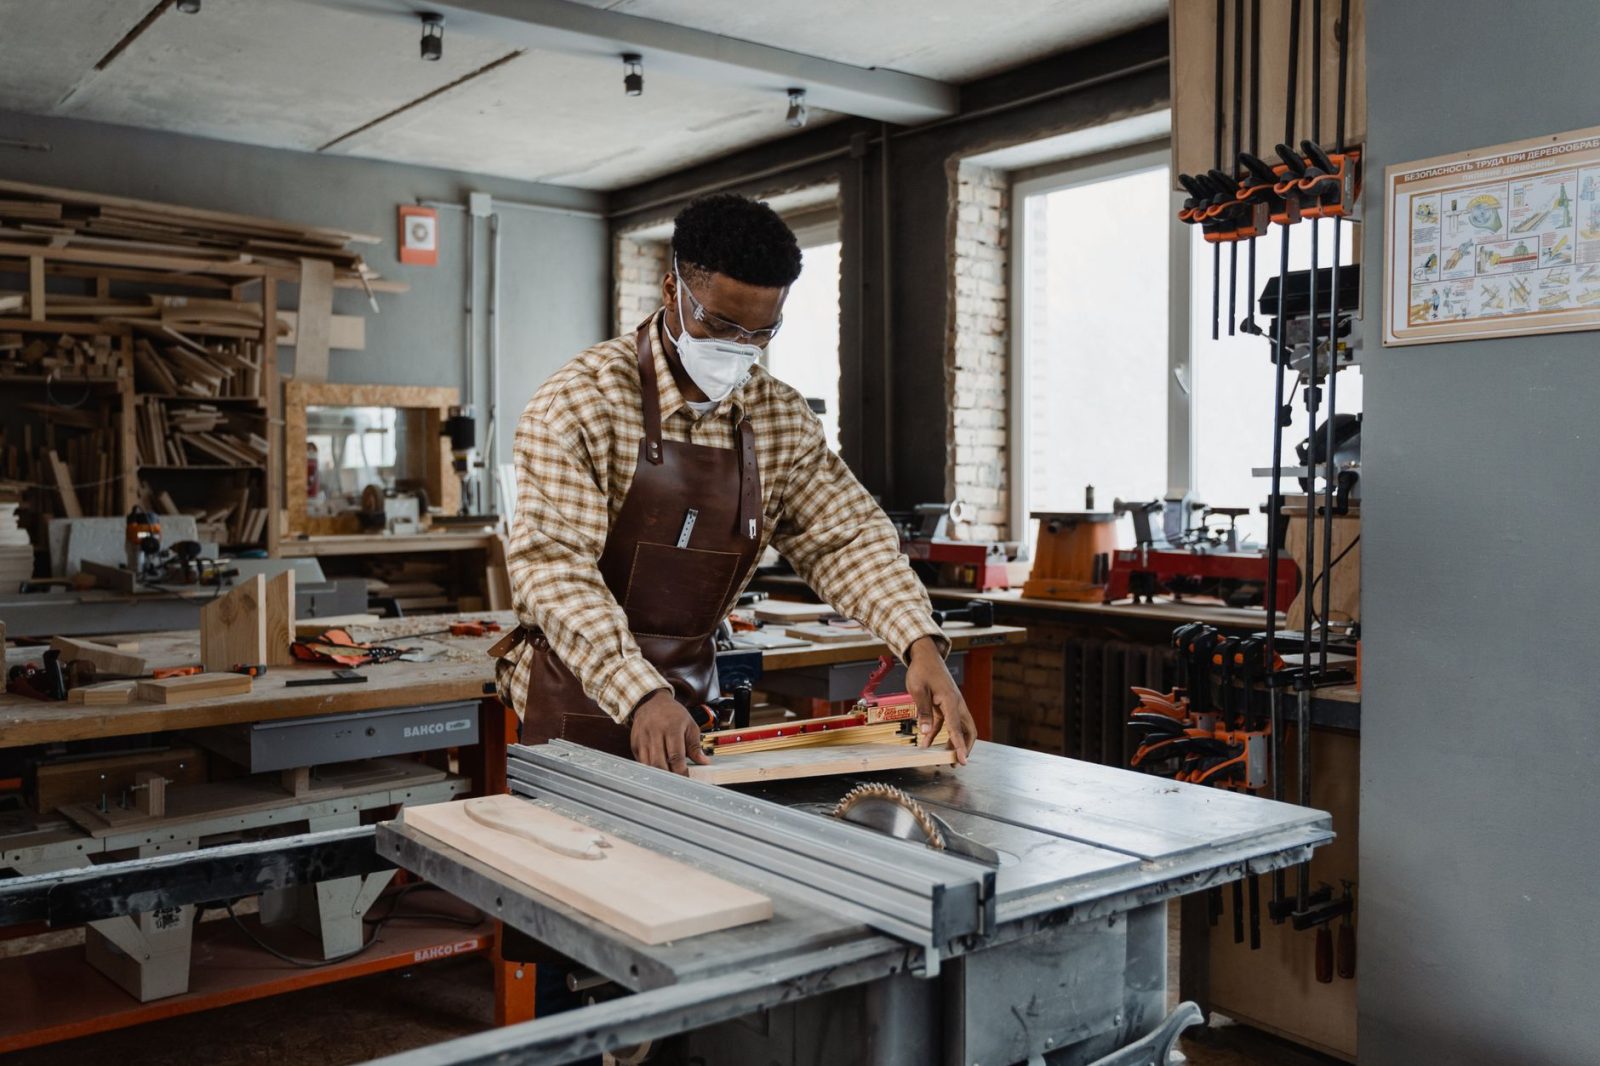
二、开料与划线切块 选择无暗裂、无虫眼且纹理顺直的木材。先用台锯将木料切成规整的长条,再根据目标珠子直径(如预留1至2毫米损耗量),截断成尺寸一致的立方体小木块。切块边缘尽量方正,以利于后续找准中心。
三、打孔与定心 传统手串加工通常遵循“先打孔后车圆”的原则,以保证孔道始终处于圆珠的几何中心。
- 定位:在立方体两端交汇点精确标记中心位置。
- 钻孔:使用台钻匀速下压,孔径一般在1.2毫米至2.0毫米之间。钻进过程中需适时退刀排屑,避免木屑堵塞发热导致孔壁焦黑或料体受热开裂。如果料块较厚,建议两端对钻,减少单向钻偏的概率。
四、车削定型 将打好孔的木块穿入车珠机的顶针或固定轴上锁紧,启动设备带动木块高速旋转。
- 粗车找圆:使用车刀或专用弧形定型刀具切削外棱角,先将立方体车成近似球体。进刀速度要均匀轻缓,防止木料受力过大造成崩齿。
- 精修外形:调整刀位贴合圆弧轮廓,修除多余余量,直至形成标准的球形珠胚。
五、逐级研磨与抛光 珠胚成型后表面仍有明显刀痕,需要通过砂纸打磨使其平滑光亮。
- 粗磨去痕:使用120目至240目砂纸紧贴旋转的珠体,快速磨平车削留下的刀痕与凹凸不平。
- 细磨修光:依次更换400目、800目、1500目砂纸打磨。每一道目数必须彻底覆盖并消除前一道砂纸留下的磨痕,换号前可用干布擦净粉尘再继续。
- 抛光出亮:使用2000目至3000目以上的细砂纸或棉布盘抛光,利用木材自身油脂形成细腻温润的自然光泽,无需额外刷漆。
六、分选与穿线组装 打磨完成后将珠子取下,检查孔口是否有毛刺,可用小倒角器轻微修整孔边以防磨损弹力绳。根据颜色深度、花纹走势对珠子进行挑选排版,最后使用通针将弹力线或棉麻编织绳穿过珠体,打平结收口并隐藏至佛头或珠孔内部,即完成整条手串的制作。